Naprawiać czy wymieniać maszynę? Jak dział UR może to policzyć z MTBF i MTTR
Stara maszyna rzadko wygląda na problem w budżecie. Faktury za części są do przyjęcia, a każda kolejna naprawa wydaje się tańsza niż zakup nowej. Prawdziwy koszt leży jednak gdzie indziej: w dniach, kiedy linia czeka na część, w godzinach, kiedy tylko jeden technik wie, jak ją uruchomić, w przezbrojeniach, które trwają kilka razy dłużej niż powinny, i w wadliwych sztukach, które trafiają do klienta.
Ten artykuł pokazuje, jak wyciągnąć te koszty na wierzch, korzystając z MTBF, MTTR i historii awarii, i jak przygotować z nich dane do decyzji: naprawiać, modernizować czy wymieniać.
Koszty, których nie widać na fakturze
Stare maszyny są utrzymywane przy życiu, bo każda pojedyncza naprawa wydaje się rozsądniejsza niż inwestycja. Problem w tym, że większość kosztów nie trafia na fakturę za części.
Po pierwsze, czekanie na część. Do maszyn sprzed kilkudziesięciu lat części są trudno dostępne, a sprowadzenie lub dorobienie elementu potrafi trwać nawet półtora tygodnia. Przez ten czas maszyna stoi, a produkcja czeka albo przesuwa zlecenia na inne stanowiska.
Po drugie, niewielu ludzi, którzy umieją ją naprawić. Wiedza o starej maszynie często jest w głowie jednego lub dwóch doświadczonych techników. Gdy są na urlopie albo na innej zmianie, naprawa czeka albo kończy się nadgodzinami i wezwaniem po godzinach.
Po trzecie, przezbrojenia, które trwają godzinami. Zużyta maszyna trudno się kalibruje. Parametrów nie da się ustawić według dokumentacji techniczno-ruchowej (DTR), więc operator i technik dopasowują je metodą prób do maszyny, która ma za sobą trzydzieści lat pracy.
Po czwarte, i często najdroższe, jakość. Maszyna, której nie da się precyzyjnie ustawić, produkuje więcej sztuk poza tolerancją.
Ten problem nie dotyczy pojedynczych zakładów tylko w Polsce. W brytyjskim badaniu firm Eriks i Institution of Engineering and Technology 38% ankietowanych wskazało, że starzejące się wyposażenie kilka razy w roku powoduje poważne przestoje trwające ponad dwa dni, a 68% nie zna czasów dostaw części do maszyn krytycznych lub wycofanych z produkcji [1]. Skalę tych kosztów pokazuje też przegląd amerykańskiego instytutu NIST: według przytaczanych w nim danych ze szwedzkich zakładów przestoje odpowiadały za 23,9% całkowitych kosztów produkcji, a w jednym z cytowanych badań 83% zakładów nie miało żadnego modelu do wyceny kosztu przestoju [2]. Podobny obraz daje badanie dużych polskich przedsiębiorstw: 65% z nich w ogóle nie liczyło wskaźnika OEE, a tylko 7% liczyło go dla wszystkich maszyn [3]. Innymi słowy, większość firm płaci za przestoje, ale niewiele je liczy.
Braki, reklamacje i utracone zaufanie klienta
Wadliwa sztuka ze starej maszyny kosztuje dwa razy. Najpierw wewnątrz zakładu: materiał i czas pracy idą na produkt, którego nie da się sprzedać, a do tego dochodzą sortowanie, poprawki i dodatkowe kontrole. W modelach kosztów jakości to tak zwane koszty błędów wewnętrznych [4]. Gdy wadliwe sztuki przejdą kontrolę i trafią do klienta, zaczynają się koszty błędów zewnętrznych: reklamacje, zwroty, wymiana partii, transport, praca działu jakości nad analizą przyczyn, a przy dużych odbiorcach także kary umowne [4].
Najdroższy jest jednak koszt, którego nie widać w żadnym zestawieniu: opinia o firmie. Duzi odbiorcy, zwłaszcza z branży motoryzacyjnej, oceniają dostawców między innymi na podstawie liczby reklamacji. Seria wadliwych dostaw oznacza audyty, dodatkowe kontrole i pytania, czy przy następnym zapytaniu ofertowym warto jeszcze na tego dostawcę stawiać. Zaufanie budowane latami można stracić jedną partią, a jego odbudowa trwa latami i nie każdy klient daje drugą szansę.
Badania pokazują, że ta strata może być tym większa, im lepszą markę firma zbudowała. Analiza akcji przywoławczych w amerykańskiej branży motoryzacyjnej wykazała, że producenci o najlepszej reputacji płacili za wadliwe produkty wyższą cenę rynkową niż pozostali [5]. Klient, który ufał, czuje się bardziej zawiedziony.
Dlatego w rachunku dla starej maszyny jakość musi być osobną pozycją. Warto policzyć:
- ile sztuk z tej maszyny trafia do braków lub poprawek w porównaniu z innymi stanowiskami,
- ile reklamacji i zwrotów w ostatnim roku dało się powiązać z tą maszyną,
- ile kosztowała obsługa tych reklamacji, łącznie z czasem działu jakości,
- czy reklamacje dotyczyły kluczowych klientów.
Ostatniego punktu nie przeliczy się na złotówki, ale na spotkaniu z zarządem często waży najwięcej.
Co MTBF i MTTR mówią o starzejącej się maszynie
MTBF (średni czas między awariami) pokazuje, jak długo maszyna pracuje bez awarii. MTTR (średni czas naprawy) pokazuje, ile trwa przywrócenie jej do pracy. Oba należą do wskaźników utrzymania ruchu opisanych w normie PN-EN 15341 [6]. Jak dokładnie je liczyć, opisaliśmy w artykułach o MTBF w produkcji seryjnej, czyli jak mierzyć niezawodność maszyn i planować prewencję? i MTTR w produkcji seryjnej, czyli jak mierzyć i ograniczać czas napraw.
Tu ważniejsze jest coś innego: jak zmieniają się w czasie.
Wiek maszyny sam w sobie niczego nie przesądza. Są maszyny, które po trzydziestu latach pracują stabilnie, i takie, które zaczynają się psuć znacznie wcześniej. Dlatego zamiast zakładać z góry, że maszyna „jest już zużyta”, lepiej sprawdzić to na jej danych. W statystyce systemów naprawialnych maszynę, której intensywność awarii rośnie w czasie, a odstępy między kolejnymi awariami się skracają, określa się jako system pogarszający się [7]. W danych z hali widać to jako dwa sygnały:
- MTBF spada z okresu na okres, bo przerwy między awariami są coraz krótsze,
- MTTR rośnie, bo naprawy są trudniejsze, a części trzeba szukać dłużej.
Jeden spadek MTBF może być przypadkiem. Czy to już trend, można sprawdzić prostymi testami statystycznymi, na przykład testem Laplace’a, choć przy małej liczbie awarii ich wynik trzeba traktować ostrożnie [7]. W praktyce dobrym sygnałem ostrzegawczym jest spadek MTBF utrzymujący się przez kilka kwartałów, razem z rosnącym MTTR.
Śledzenie MTBF nie zawsze kończy się wymianą maszyny. W opisanym przypadku polskiej odlewni linia formierska miała najniższy MTBF w zakładzie, 31 godzin przy celu 45 godzin. Analiza przyczyn wskazała kilka konkretnych usterek, a po ich usunięciu MTBF wzrósł do niemal 46 godzin w kolejnym miesiącu [8]. Dane pokazały więc, że tę maszynę warto naprawić. Właśnie po to się je zbiera.
Dlaczego jeden MTTR to za mało
Przy starych maszynach średni czas naprawy myli, jeśli wrzucamy do niego wszystko naraz. Załóżmy, że sama praca technika trwa 6 godzin, ale dwa razy w roku maszyna czekała na część po kilka dni. Wtedy średni MTTR wyjdzie kilkakrotnie wyższy, a z samej liczby nie wynika, czy problemem są ludzie, procedury czy dostępność części.
Dlatego przy maszynach kandydujących do wymiany warto zapisywać osobno:
- czas reakcji, czyli od zgłoszenia do rozpoczęcia działania,
- czas diagnozy i naprawy, czyli pracę technika,
- czas oczekiwania na część,
- czas przezbrojenia na tej konkretnej maszynie, porównany z innymi stanowiskami.
Dopiero taki podział pokazuje, która część kosztów wynika ze stanu maszyny, a którą da się ograniczyć bez inwestycji. Jeśli największą pozycją jest oczekiwanie na części, zanim zapadnie decyzja o wymianie, warto sprawdzić, czy kluczowe elementy da się zregenerować, dorobić na miejscu albo zamówić z wyprzedzeniem u dostawców części do starszych maszyn. Zapas części krytycznych też ma swoją cenę: trzyma się go po to, żeby ograniczyć skutki przestojów i utrzymać dostępność maszyn przy możliwie niskim koszcie, ale każdy zapas wiąże pieniądze i niesie ryzyko, że część się zestarzeje razem z maszyną [9].
Naprawiać, modernizować czy wymieniać
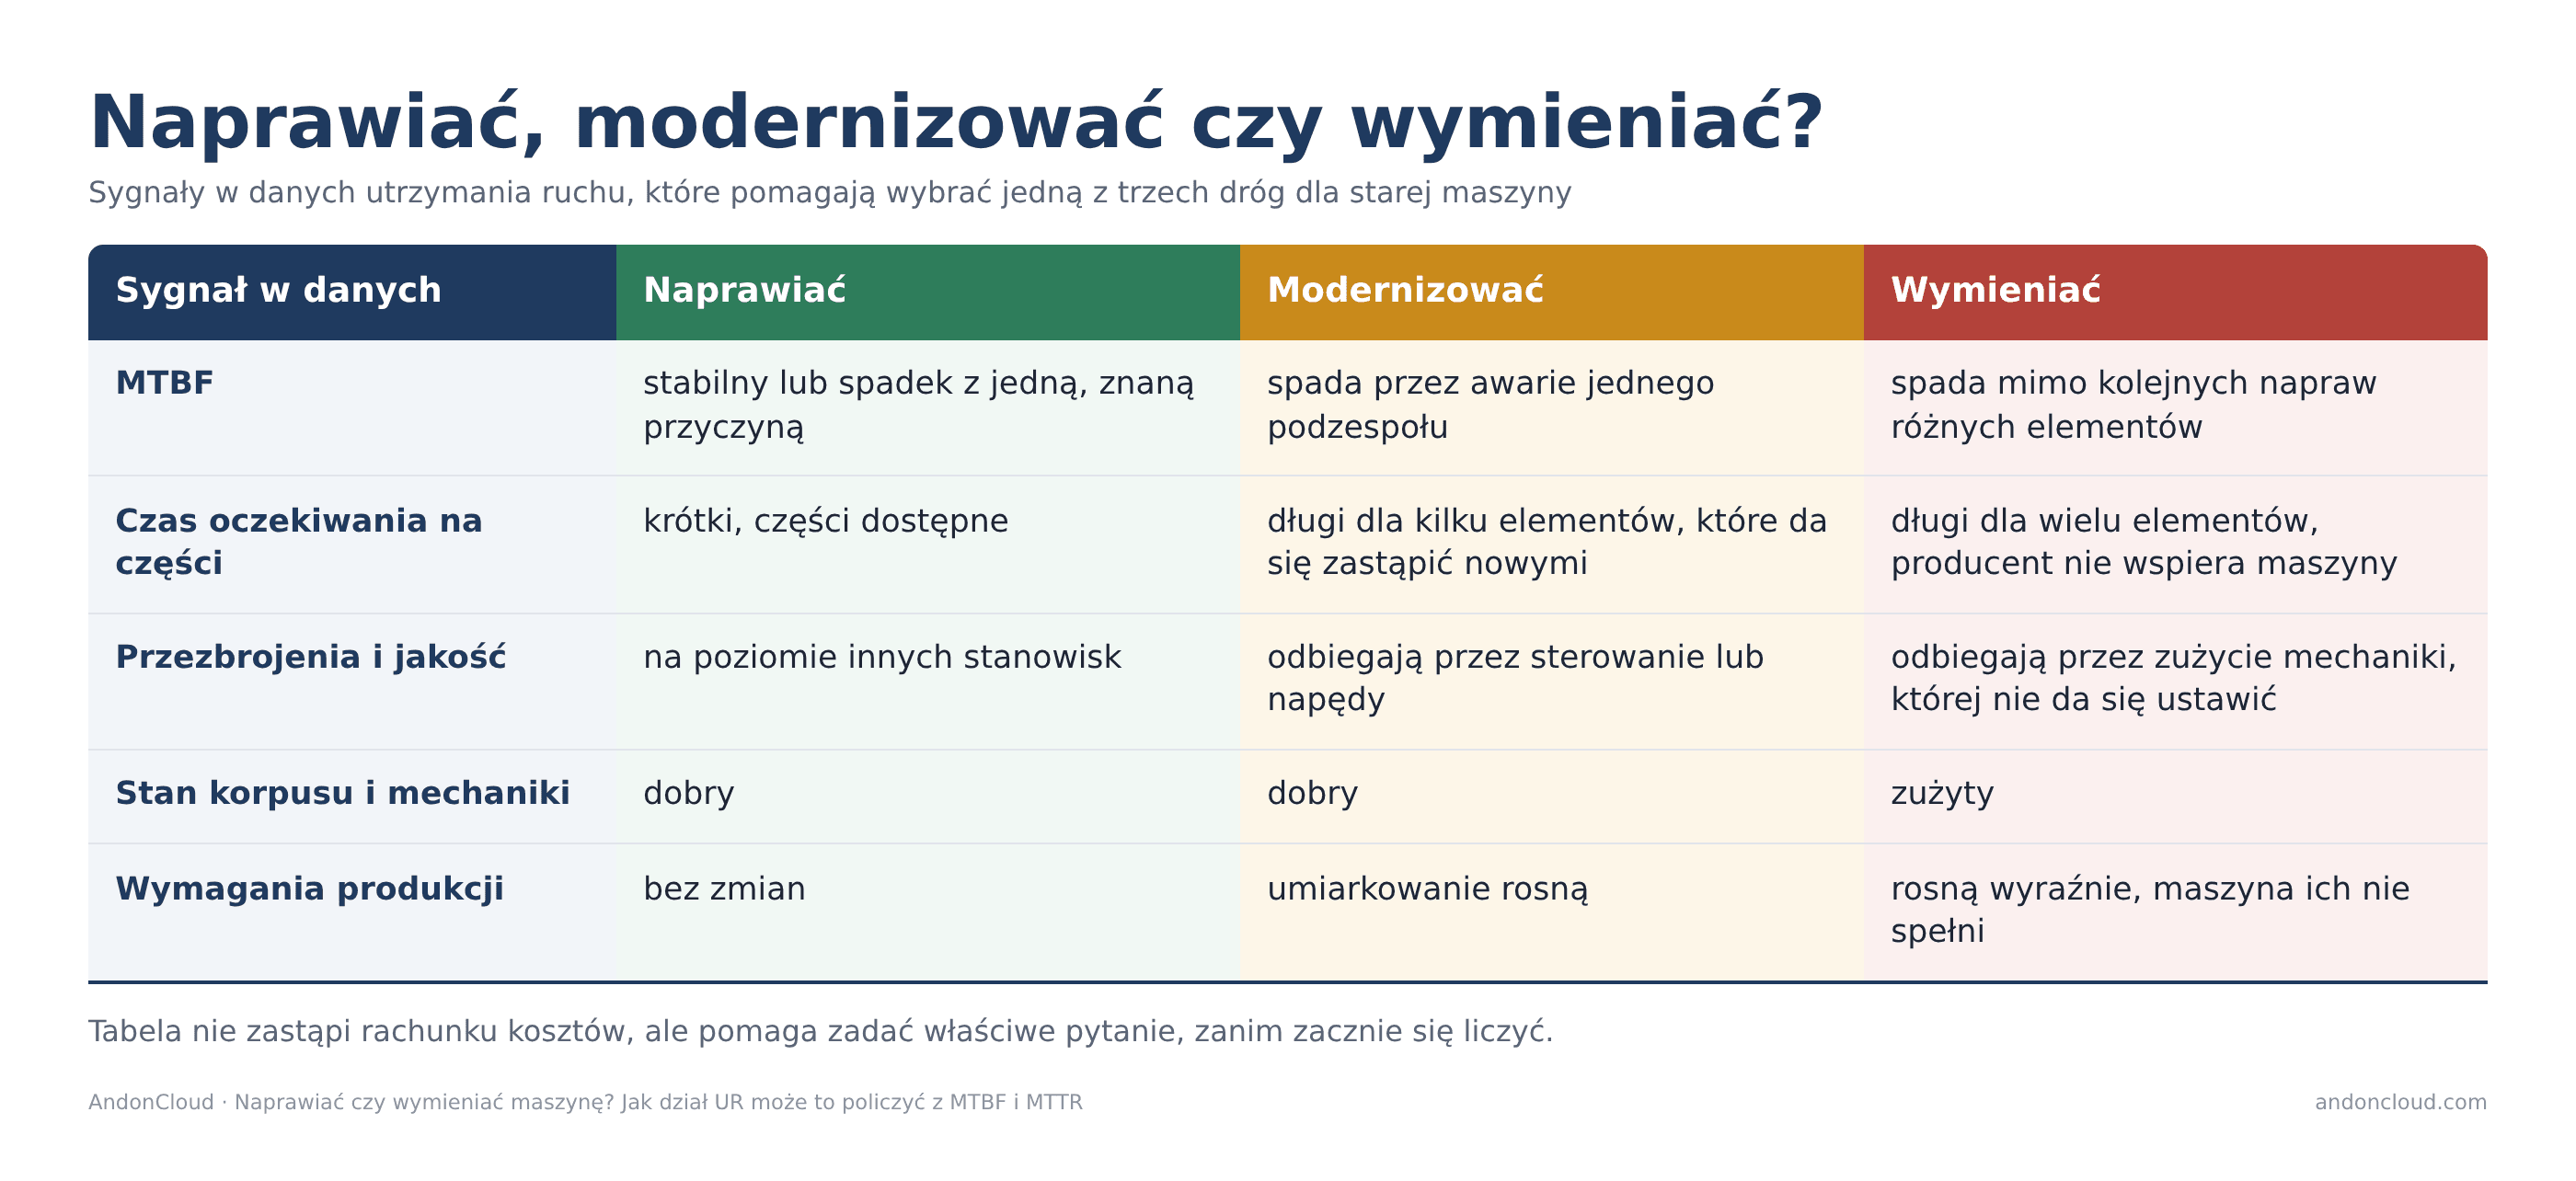
Decyzja rzadko jest zero-jedynkowa. Między dalszymi naprawami a zakupem nowej maszyny jest trzecia droga: modernizacja, czyli wymiana sterowania, napędów albo kluczowych podzespołów w maszynie, która poza tym jest w dobrym stanie. Ma ona sens, gdy korpus i mechanika maszyny pozwalają na kolejne lata pracy, a problemem są konkretne elementy. Przestaje mieć sens, gdy maszynę trzeba rozebrać prawie do zera, bo wtedy koszt i czas modernizacji zbliżają się do zakupu nowej, a niewymienione elementy dalej się starzeją [10].
Szybkie progi decyzyjne i ich ograniczenia
W praktyce utrzymania ruchu krążą uproszczone reguły. Jedna z często przytaczanych mówi, że maszynę warto wymienić, gdy koszt naprawy przekracza połowę ceny nowej [11]. Spotyka się też inne progi. To wygodne punkty odniesienia, ale mają wspólną słabość: zwykle porównują tylko koszt naprawy z ceną zakupu i pomijają to, co dla produkcji najdroższe, czyli przestoje i jakość.
Nauka podchodzi do tego inaczej. Problem utrzymania i wymiany maszyn, których stan się pogarsza, jest jednym z najlepiej opisanych w badaniach operacyjnych, a przeglądy literatury obejmują dziesiątki modeli naprawy i wymiany [12]. Według przeglądu Hartmana i Tana decyzję o wymianie najczęściej wywołują rosnące koszty eksploatacji i utrzymania albo pojawienie się nowszej technologii [13]. W praktyce porównuje się roczne koszty posiadania starej i nowej maszyny w całym okresie użytkowania, na przykład metodą równoważnego kosztu rocznego, która pozwala wskazać ekonomicznie optymalny moment wymiany [14]. Wszystkie te metody wymagają jednak danych o kosztach eksploatacji w kolejnych latach, których wiele zakładów po prostu nie zbiera.
Scenariusz przykładowy: ile naprawdę kosztuje stara maszyna
Poniższy rachunek to scenariusz przykładowy, a nie wynik konkretnego zakładu. Pokazuje, jak złożyć koszty, które zwykle są rozproszone po różnych działach.
Założenia: maszyna pracuje na dwie zmiany przez 240 dni w roku, czyli 3 840 godzin. Godzina postoju stanowiska kosztuje zakład 700 zł w utraconej produkcji i czasie ludzi. Nowa maszyna o podobnych parametrach kosztuje 350 000 zł.
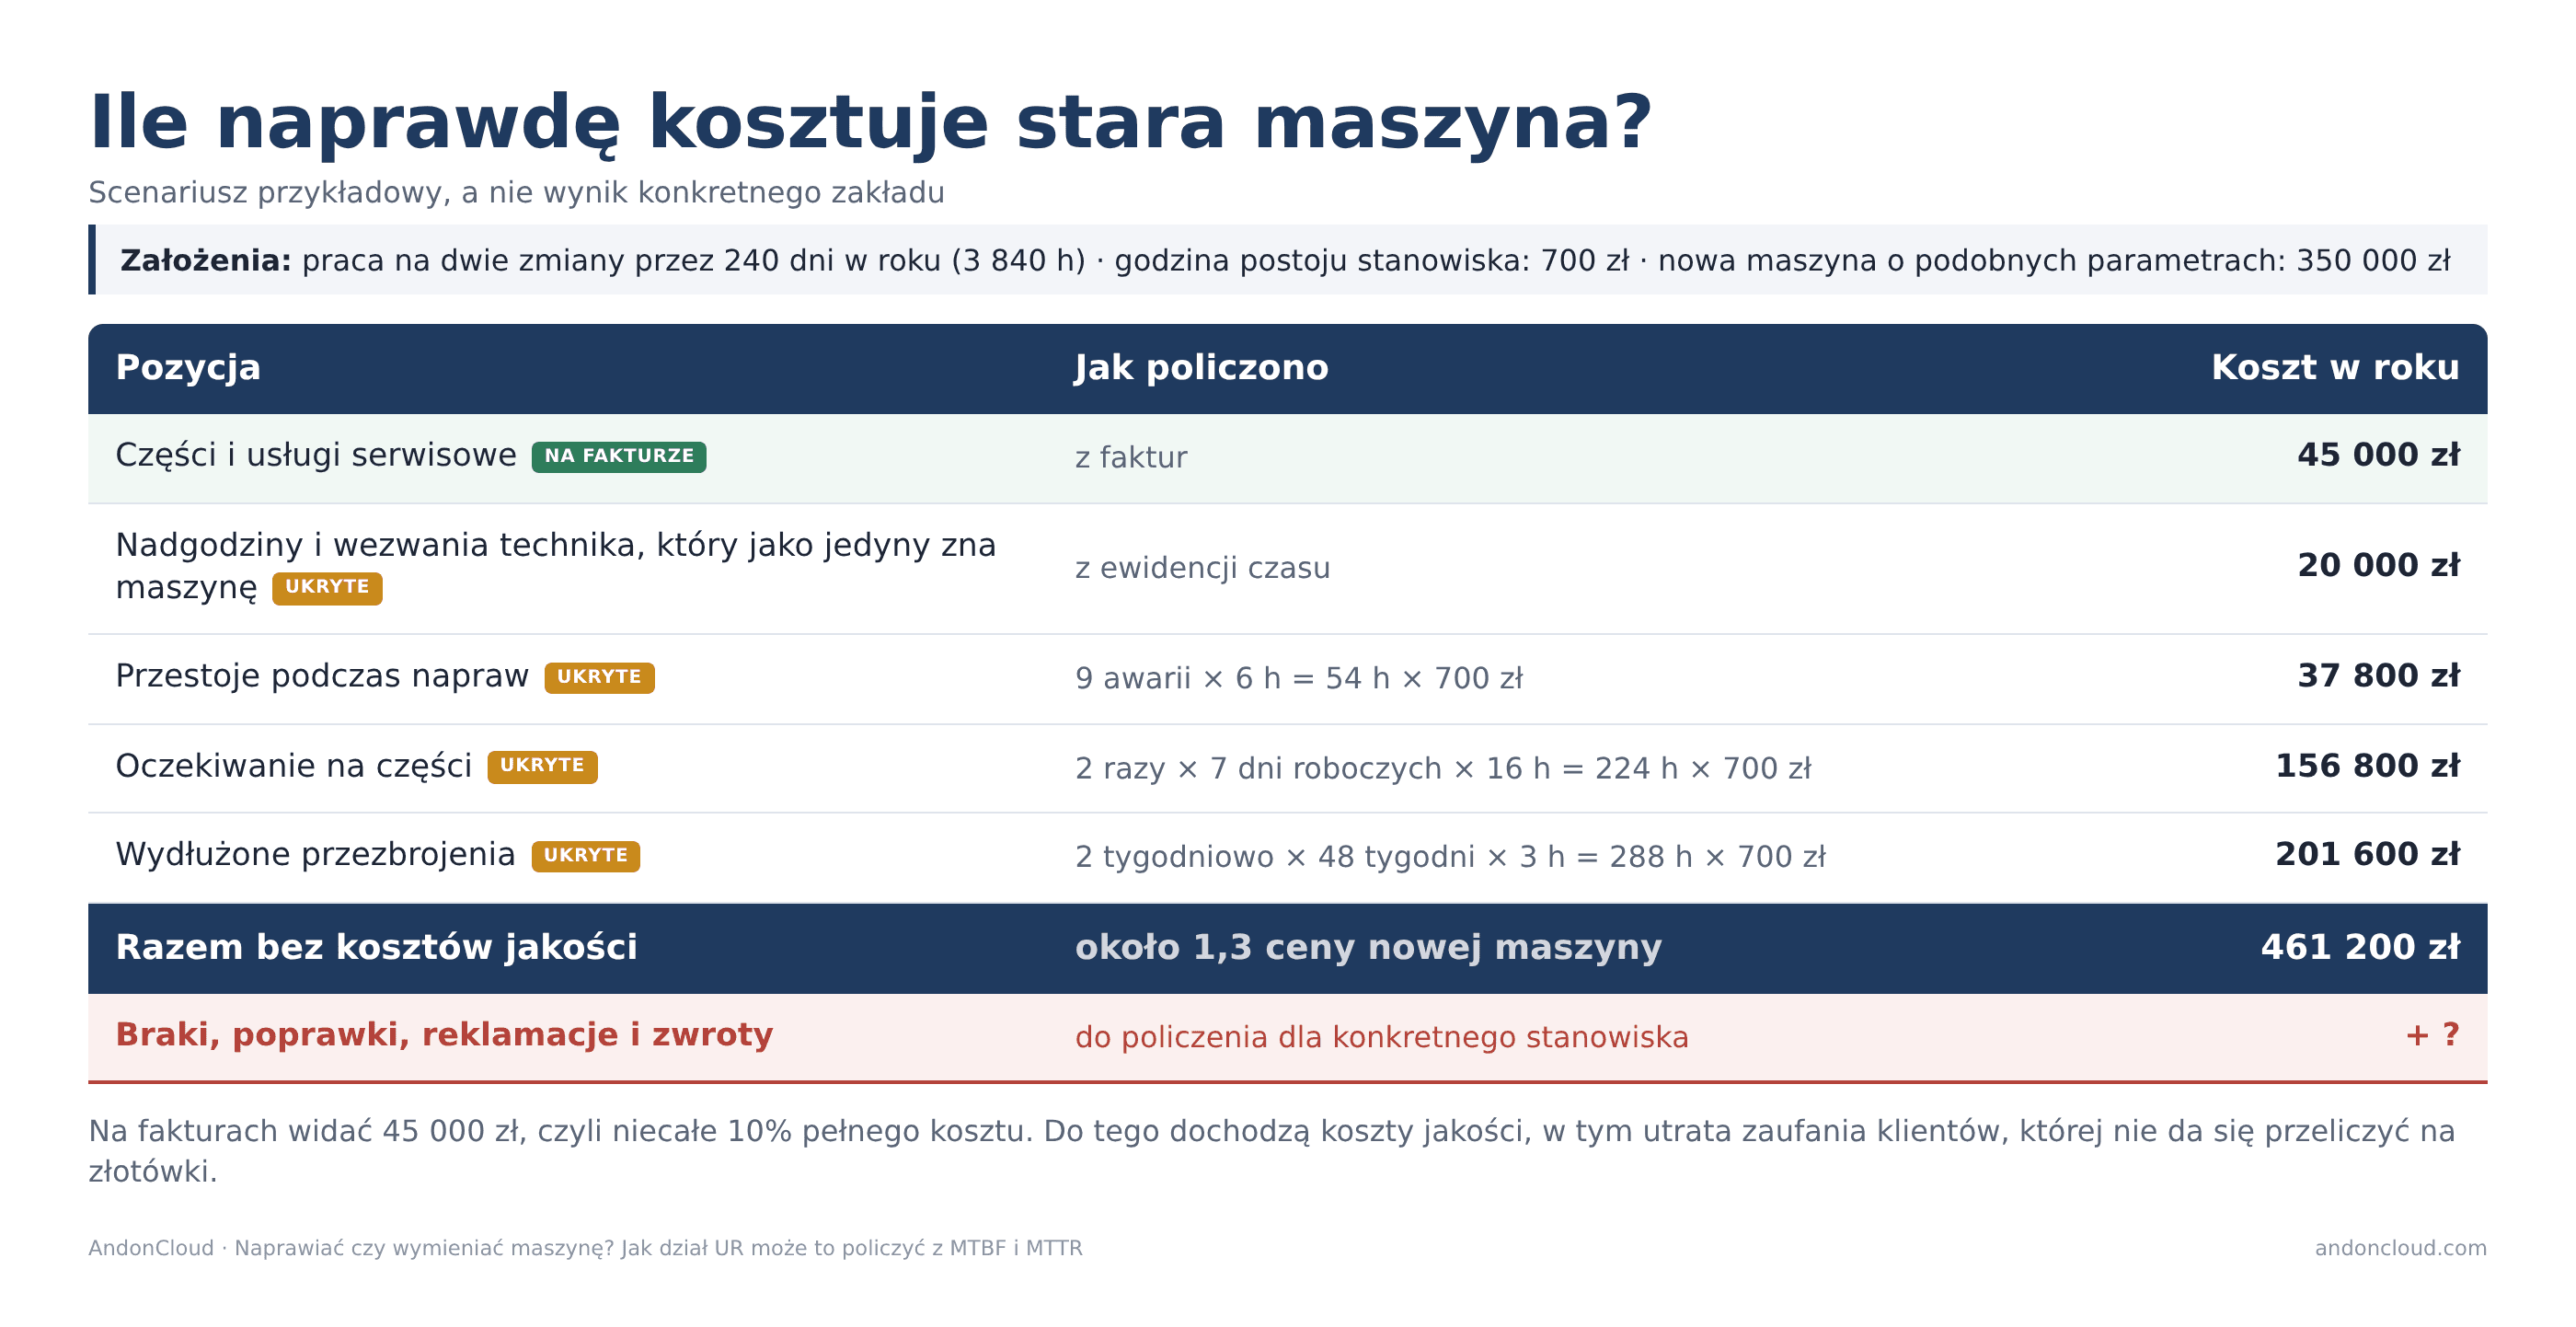
Już bez kosztów jakości, roczny koszt utrzymania starej maszyny wynosi w tym scenariuszu około 1/3 ceny nowej, choć na fakturach za części widać tylko 45 000 zł. Wskaźniki mówią to samo. Przy 9 awariach MTBF wynosi około 427 godzin, a jeśli rok wcześniej awarii było 4, to spadł o ponad połowę z około 960 godzin. Sam czas pracy technika daje MTTR 6 godzin, ale po doliczeniu oczekiwania na części średni przestój na awarię rośnie do około 31 godzin. Dobrze widać to na dostępności maszyny, liczonej jako MTBF / (MTBF + czas przestoju). Jeśli do przestoju wliczymy tylko pracę technika, dostępność wynosi około 99%. Jeśli doliczymy reakcję i czekanie na części, czyli to, co faktycznie widzi produkcja, spada do około 93%. Różnica to koszt organizacji i dostępności części, a nie samej naprawy.
Zarząd często pyta o okres zwrotu, bo jest prostszy niż równoważny koszt roczny. Liczy się go jako koszt zakupu nowej maszyny podzielony przez roczną oszczędność. Gdyby nowa maszyna, razem z jej serwisem, przestojami i rozruchem, kosztowała zakład na przykład 60 000 zł rocznie, oszczędność wyniosłaby około 400 000 zł, a zakup zwróciłby się w niecały rok. To również wartość przykładowa: realną oszczędność trzeba policzyć ostrożnie, z uwzględnieniem kosztów instalacji, szkoleń i pierwszych miesięcy pracy nowej maszyny.
Dwie uwagi, żeby rachunek był uczciwy. Koszt godziny postoju trzeba policzyć dla konkretnego stanowiska: jeśli produkcję da się przenieść na inną maszynę, realna strata jest niższa. Po drugie, w rachunku warto sprawdzić zużycie energii. Od lipca 2021 roku nowe trójfazowe silniki o mocy od 0,75 do 1 000 kW wprowadzane na rynek UE muszą spełniać co najmniej klasę sprawności IE3 [15], a wiele starych maszyn ma napędy sprzed tych wymagań. Różnicę najlepiej zmierzyć na konkretnej maszynie, zamiast zakładać ją z góry.
Najczęstsze błędy przy tej decyzji
- „Już tyle w nią włożyliśmy”. Pieniądze wydane na wcześniejsze naprawy nie wrócą niezależnie od decyzji, a mimo to często przekonują do kolejnej naprawy. Psychologia decyzji opisuje to zjawisko jako efekt kosztów utopionych: ludzie chętniej kontynuują przedsięwzięcie, w które już zainwestowali, nawet gdy przestało się opłacać [16].
- Porównywanie samych faktur. Faktury za części to zwykle najmniejsza pozycja w kosztach starej maszyny.
- Pomijanie jakości. Braki i reklamacje rzadko trafiają do rachunku maszyny, bo zajmuje się nimi inny dział.
- Decyzja bez danych o przestojach. Bez osobno zapisanego czasu reakcji, naprawy i oczekiwania na części nie wiadomo, czy problemem jest maszyna, czy organizacja.
Dane, z którymi kierownik UR idzie do zarządu
Wniosek o nową maszynę często przegrywa nie dlatego, że jest drogi, ale dlatego, że nie widać, ile kosztuje zostawienie wszystkiego tak, jak jest. Zamiast zdania „maszyna jest stara i ciągle się psuje” lepiej przynieść:
- trend MTBF i MTTR z ostatnich 12 do 24 miesięcy, w podziale na kwartały,
- listę przestojów z przyczynami, z wydzielonym czasem oczekiwania na części,
- porównanie czasu przezbrojeń tej maszyny z podobnymi stanowiskami,
- dane o jakości: braki z tej maszyny i powiązane z nią reklamacje, ze wskazaniem, których klientów dotyczyły,
- zestawienie kosztów jak w tabeli powyżej, z jasno opisanymi założeniami, oraz porównanie trzech dróg: naprawy, modernizacji i wymiany,
- ryzyko w kilku zdaniach, na przykład: „żaden dostawca nie potwierdził terminu dostawy wału, a naprawić maszynę umie jedna osoba”. Do ryzyka należy też bezpieczeństwo: każda maszyna użytkowana w zakładzie musi spełniać minimalne wymagania BHP [17], a dostosowanie bardzo starej maszyny bywa kosztowne.
Takie zestawienie nie przesądza decyzji, ale zmienia rozmowę. Zarząd nie ocenia już, czy kierownik ma rację, tylko czy liczby się zgadzają.
Od czego zacząć w tym tygodniu
- Wybierz trzy maszyny, o których na hali mówi się „ta znowu stoi”.
- Od dziś przy każdej awarii zapisuj osobno czas reakcji, naprawy i oczekiwania na część.
- Poproś dział jakości o braki i reklamacje z ostatniego roku powiązane z tymi maszynami.
- Policz z działem produkcji koszt godziny postoju dla tych stanowisk.
- Sprawdź, kto oprócz jednego technika umie naprawić każdą z nich.
- Zmierz czas trzech kolejnych przezbrojeń i porównaj go z innymi maszynami.
Po kwartale zakład będzie miał dane, których nie da się zbyć jednym zdaniem.
Jak AndonCloud może wspierać zbieranie tych danych
Najtrudniejsze w tym podejściu nie są wzory, tylko rzetelne dane. AndonCloud może w tym pomóc, bo zgłoszenie awarii, zlecenie dla utrzymania ruchu i historia napraw trafiają do jednego systemu. Operator zgłasza przyczynę przestoju na panelu stanowiska, zlecenie może powstać automatycznie przy zmianie statusu, a MTBF i MTTR liczą się z historii zdarzeń każdej maszyny w module CMMS. Defekty rejestrowane na stanowisku pozwalają powiązać braki z konkretną maszyną, a system może powiadomić wskazaną osobę, gdy liczba defektów przekroczy ustalony próg. Notatki techników i procedury zostają przy zleceniu, więc wiedza o starej maszynie nie znika razem z jedną osobą. Efekt zależy jednak od tego, czy zespół konsekwentnie rejestruje zdarzenia i czy statusy odzwierciedlają to, co naprawdę dzieje się na hali.
Podsumowanie
Stara maszyna rzadko jest droga na fakturze. Bywa droga w godzinach, których nikt nie liczy: w oczekiwaniu na części, w zależności od jednego technika i w przezbrojeniach dopasowywanych do zużytego sprzętu zamiast do DTR. Najdrożej kosztuje wtedy, gdy wadliwe sztuki trafiają do klienta, bo stratę zaufania odbudowuje się latami. MTBF i MTTR, czytane razem i śledzone w czasie, pokazują moment, w którym kolejna naprawa przestaje się opłacać, a porównanie naprawy, modernizacji i wymiany pozwala wybrać najlepszą z trzech dróg. Decyzja zawsze będzie decyzją biznesową, ale dobrze, żeby zapadała na podstawie pełnego rachunku, a nie samych faktur za części.
Źródła
[1] Institution of Mechanical Engineers (2018). UK industry „operating without safety net” thanks to lack of obsolescence planning. Professional Engineering, 18.09.2018; badanie Eriks i Institution of Engineering and Technology.
[2] Thomas D.S. (2018). The Costs and Benefits of Advanced Maintenance in Manufacturing. NIST AMS 100-18. National Institute of Standards and Technology.
[3] Antosz K., Stadnicka D. (2015). Mierniki oceny efektywności funkcjonowania maszyn w dużych przedsiębiorstwach: wyniki badań. Eksploatacja i Niezawodność, 17(1).
[4] Schiffauerova A., Thomson V. (2006). A review of research on cost of quality models and best practices. International Journal of Quality & Reliability Management, 23(6). DOI: 10.1108/02656710610672470
[5] Rhee M., Haunschild P.R. (2006). The Liability of Good Reputation: A Study of Product Recalls in the U.S. Automobile Industry. Organization Science, 17(1), 101–117. DOI: 10.1287/orsc.1050.0175
[6] PN-EN 15341. Obsługa techniczna. Wskaźniki efektywności obsługi technicznej. Polski Komitet Normalizacyjny.
[7] Lindqvist B.H. (2006). On the Statistical Modeling and Analysis of Repairable Systems. Statistical Science, 21(4), 532–551. DOI: 10.1214/088342306000000448
[8] Greń A., Zaziębło P. (2019). Zastosowanie wybranych narzędzi zarządzania jakością w celu zwiększenia efektywności maszyn w przedsiębiorstwie produkcyjnym. Zarządzanie Przedsiębiorstwem, 22(3), 11–18. DOI: 10.25961/ent.manag.22.03.02
[9] Hu Q., Boylan J.E., Chen H., Labib A. (2018). OR in spare parts management: A review. European Journal of Operational Research, 266(2), 395–414. DOI: 10.1016/j.ejor.2017.07.058
[10] Packaging World (b.d.). Retrofit vs. Replace: The Smart Machine Maintenance Decision.
[11] GES Repair (b.d.). To Repair Your Machinery or Not to Repair?
[12] Wang H. (2002). A survey of maintenance policies of deteriorating systems. European Journal of Operational Research, 139(3), 469–489.
[13] Hartman J.C., Tan C.H. (2014). Equipment Replacement Analysis: A Literature Review and Directions for Future Research. The Engineering Economist, 59(2), 136–153. DOI: 10.1080/0013791X.2013.862891
[14] Kauffmann P., Howard E., Yao J., Harbinson D., Brooks N., Williams R., Gurganus C. (2012). Criteria for Fleet Management: Identification of Optimal Disposal Points with the Use of Equivalent Uniform Annual Cost. Transportation Research Record, 2292(1), 171–178. DOI: 10.3141/2292-20
[15] Rozporządzenie Komisji (UE) 2019/1781 z dnia 1 października 2019 r. ustanawiające wymogi dotyczące ekoprojektu dla silników elektrycznych i napędów o zmiennej prędkości obrotowej.
[16] Arkes H.R., Blumer C. (1985). The psychology of sunk cost. Organizational Behavior and Human Decision Processes, 35(1), 124–140.
[17] Rozporządzenie Ministra Gospodarki z dnia 30 października 2002 r. w sprawie minimalnych wymagań dotyczących bezpieczeństwa i higieny pracy w zakresie użytkowania maszyn przez pracowników podczas pracy (Dz.U. 2002 nr 191 poz. 1596).